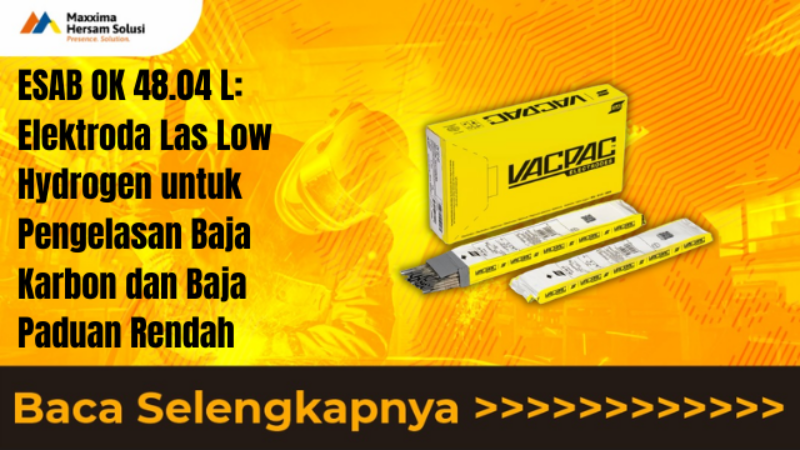
ESAB OK 48.04 L: Elektroda Las Low Hydrogen untuk Pengelasan Baja Karbon dan Baja Paduan Rendah

Dalam pekerjaan pengelasan industri, kualitas elektroda memiliki peran penting dalam menentukan kekuatan, konsistensi, dan keandalan hasil sambungan. Pemilihan elektroda yang tepat tidak hanya mempertimbangkan kemampuan pengelasan, tetapi juga karakteristik mekanis logam las, jenis material, kondisi konstruksi, serta kebutuhan operasional di lapangan.
Salah satu elektroda yang dirancang untuk memenuhi kebutuhan tersebut adalah ESAB OK 48.04 L, elektroda las berjenis low moisture absorption (LMA) untuk pengelasan baja lunak dan baja paduan rendah. Produk ini menggunakan lapisan dasar atau basic covering dan dapat digunakan dengan arus AC maupun DC+(-). ESAB mencantumkan produk ini dengan klasifikasi SFA/AWS A5.1 E 7018 H4 dan EN ISO 2560-A E 42 4 B 32 H5.
Melalui dukungan produk industri dan kebutuhan pengadaan material teknik, PT Maxxima Hersam Solusi menyediakan solusi untuk kebutuhan welding consumables dan berbagai kebutuhan industri dengan pendekatan yang berorientasi pada kualitas, spesifikasi teknis, serta kebutuhan proyek.
Mengenal ESAB OK 48.04 L
ESAB OK 48.04 L merupakan elektroda las SMAW atau stick electrode yang dikembangkan untuk aplikasi pengelasan baja lunak dan baja paduan rendah. Karakteristiknya ditujukan untuk menghasilkan logam las berkualitas dengan sifat mekanis yang baik.
Produk ini juga dirancang untuk pekerjaan pada konstruksi yang mengalami tingkat restraint tinggi, yaitu kondisi ketika struktur memiliki keterbatasan pergerakan sehingga tegangan selama proses pengelasan dapat menjadi lebih tinggi. Karena karakteristik tersebut, pemilihan consumable dengan performa yang sesuai menjadi bagian penting dalam menjaga kualitas sambungan.
ESAB mencatat kemampuan pengelasan menggunakan arus AC dan DC+(-), dengan minimum AC open circuit voltage sebesar 65 V. Kandungan hidrogen difusibel tercatat kurang dari 4,0 ml/100 g pada spesifikasi OK 48.04 L yang ditampilkan ESAB APAC.
Keunggulan ESAB OK 48.04 L
1. Elektroda Low Hydrogen
OK 48.04 L termasuk elektroda dengan karakteristik low hydrogen. Hidrogen difusibel yang tercantum pada spesifikasi produk adalah kurang dari 4,0 ml/100 g. Karakteristik ini menjadi salah satu pertimbangan penting pada pekerjaan pengelasan yang membutuhkan kontrol terhadap kualitas logam las dan integritas sambungan.
2. Mendukung Pengelasan dengan AC dan DC
ESAB OK 48.04 L dapat digunakan pada sumber arus AC maupun DC+(-). Fleksibilitas ini memberikan pilihan yang lebih luas dalam menyesuaikan consumable dengan konfigurasi mesin las dan kebutuhan pekerjaan di lapangan.
3. Logam Las dengan Sifat Mekanis yang Baik
Berdasarkan data teknis ESAB, kondisi as-welded menurut ISO menunjukkan yield strength sebesar 480 MPa, tensile strength sebesar 560 MPa, dan elongation sebesar 28%. Data tersebut menunjukkan karakteristik mekanis logam las yang sesuai untuk berbagai kebutuhan pengelasan baja karbon dan baja paduan rendah.
4. Cocok untuk Struktur dengan Restraint Tinggi
OK 48.04 L dapat digunakan pada konstruksi yang mengalami restraint dan kondisi ketika tegangan pengelasan tidak dapat sepenuhnya dihindari. Karakteristik ini menjadikannya relevan untuk kebutuhan pengelasan pada berbagai konstruksi dan pekerjaan fabrikasi.
5. Lapisan Basic Covering
Produk menggunakan tipe coating basic covering. Jenis lapisan ini merupakan karakteristik umum pada elektroda low hydrogen untuk kebutuhan pengelasan yang membutuhkan performa logam las yang terkontrol.
Spesifikasi Teknis ESAB OK 48.04 L
Berikut spesifikasi utama berdasarkan informasi resmi ESAB:
- Nama produk: ESAB OK 48.04 L
- Proses pengelasan: SMAW / Stick Welding
- Jenis material: Mild Steel dan Low Alloy Steel
- Alloy Type: Carbon Manganese
- Coating Type: Basic Covering
- Welding Current: AC, DC+(-)
- Minimum AC OCV: 65 V
- Diffusible Hydrogen: < 4,0 ml/100 g
- Klasifikasi: SFA/AWS A5.1 E 7018 H4
- Klasifikasi EN ISO: EN ISO 2560-A E 42 4 B 32 H5
- Approval: ABS 3Y H5
- Approval: BV 3Y H5
- Approval: CE EN 13479
- Approval: DNV 3Y H5
Persetujuan atau approval dapat bergantung pada lokasi pabrik, sehingga informasi sertifikasi untuk kebutuhan proyek tertentu sebaiknya dikonfirmasi kembali sebelum pengadaan.
Karakteristik Mekanis Logam Las
Dalam kondisi as-welded, ESAB mencantumkan karakteristik mekanis berikut:
Berdasarkan AWS
- Yield Strength: 490 MPa
- Tensile Strength: 550 MPa
- Elongation: 28%
Berdasarkan ISO
- Yield Strength: 480 MPa
- Tensile Strength: 560 MPa
- Elongation: 28%
Untuk pengujian Charpy V-Notch, data tipikal yang dicantumkan ESAB menunjukkan:
- AWS pada -30 °C: 130 J
- AWS pada -40 °C: 100 J
- ISO pada -30 °C: 110 J
- ISO pada -40 °C: 100 J
Nilai tersebut merupakan typical properties yang digunakan sebagai informasi teknis produk dan bukan jaminan bahwa setiap kondisi pengelasan akan menghasilkan nilai yang sama.
Komposisi Kimia Logam Las
Komposisi kimia tipikal logam las ESAB OK 48.04 L yang tercantum pada data produk adalah:
- Carbon (C): 0,06%
- Manganese (Mn): 1,2%
- Silicon (Si): 0,4%
Komposisi ini menunjukkan basis logam las dengan unsur utama carbon, manganese, dan silicon yang dirancang untuk aplikasi baja karbon dan baja paduan rendah.
Data Deposition ESAB OK 48.04 L
ESAB menyediakan beberapa pilihan diameter dan panjang elektroda dengan rentang parameter pengelasan yang berbeda. Data berikut dapat digunakan sebagai referensi teknis:
Diameter 2,5 x 350 mm
- Arus: 70–110 A
- Tegangan: 21 V
- Efisiensi: 55%
- Fusion time: 57 detik
- Deposition rate: 0,85 kg/jam
Diameter 3,15 x 450 mm
- Arus: 95–150 A
- Tegangan: 23 V
- Efisiensi: 60%
- Fusion time: 85 detik
- Deposition rate: 1,2 kg/jam
Diameter 3,2 x 350 mm
- Arus: 95–150 A
- Tegangan: 23 V
- Efisiensi: 57%
- Fusion time: 57 detik
- Deposition rate: 1,34 kg/jam
Diameter 4,0 x 350 mm
- Arus: 125–200 A
- Tegangan: 25 V
- Efisiensi: 60%
- Fusion time: 75 detik
- Deposition rate: 1,54 kg/jam
Diameter 4,0 x 450 mm
- Arus: 125–200 A
- Tegangan: 25,5 V
- Efisiensi: 61%
- Fusion time: 90 detik
- Deposition rate: 1,71 kg/jam
Diameter 5,0 x 450 mm
- Arus: 180–260 A
- Tegangan: 26 V
- Efisiensi: 65%
- Fusion time: 104 detik
- Deposition rate: 2,35 kg/jam
Parameter aktual tetap perlu disesuaikan dengan kondisi material, posisi pengelasan, jenis sambungan, mesin las, dan prosedur pengelasan yang digunakan.
Pilihan Ukuran dan Product Number
ESAB mencantumkan beberapa konfigurasi OK 48.04 L untuk kebutuhan pengadaan, antara lain:
- OK 48.04 L 2,5 x 350 mm — Product No. 4854253V00
- OK 48.04 L 2,5 x 350 mm 3/4 VP — Product No. 4854253VV0
- OK 48.04 L 3,15 x 350 mm — Product No. 4854313V8K
- OK 48.04 L 3,2 x 350 mm — Product No. 4854323V00
- OK 48.04 L 3,2 x 350 mm 3/4 VP — Product No. 4854323VV0
- OK 48.04 L 3,2 x 450 mm 3/4 VP — Product No. 4854324VV0
- OK 48.04 L 4,0 x 350 mm — Product No. 4854403V00
- OK 48.04 L 4,0 x 400 mm 3/4 VP — Product No. 485440FVV0
- OK 48.04 L 4,0 x 450 mm — Product No. 4854404V00
- OK 48.04 L 4,0 x 450 mm 3/4 VP — Product No. 4854404VV0
- OK 48.04 L 5,0 x 450 mm — Product No. 4854504V00
- OK 48.04 L 5,0 x 450 mm — Product No. 4854504V8K
Ketersediaan ukuran, kemasan, dan product number dapat berbeda berdasarkan pasar atau lokasi distribusi. Karena itu, spesifikasi pengadaan sebaiknya dikonfirmasi saat melakukan pemesanan.
Aplikasi ESAB OK 48.04 L
Dengan karakteristik sebagai elektroda E7018 low hydrogen untuk mild steel dan low alloy steel, ESAB OK 48.04 L dapat menjadi pilihan untuk kebutuhan pengelasan pada berbagai pekerjaan fabrikasi dan konstruksi yang membutuhkan kualitas logam las dan sifat mekanis yang baik.
Beberapa area aplikasi yang relevan meliputi:
- Fabrikasi konstruksi baja
- Pengelasan struktur baja
- Pekerjaan maintenance industri
- Fabrikasi komponen industri
- Pengelasan baja karbon
- Pengelasan baja paduan rendah
- Pekerjaan konstruksi dengan restraint tinggi
- Fabrikasi dan perbaikan peralatan industri
- Pekerjaan workshop dan engineering
- Kebutuhan welding consumables untuk proyek industri
Pemilihan ukuran elektroda dan parameter pengelasan perlu disesuaikan dengan desain sambungan, material dasar, ketebalan material, posisi pengelasan, WPS/PQR, serta persyaratan proyek.
Mengapa Memilih Produk Welding Consumable yang Tepat?
Dalam pekerjaan industri, elektroda las bukan sekadar material tambahan dalam proses fabrikasi. Elektroda berpengaruh langsung terhadap karakteristik deposit weld metal dan kualitas sambungan.
Penggunaan elektroda yang sesuai membantu perusahaan menjaga konsistensi pekerjaan, mengoptimalkan proses produksi, dan memenuhi persyaratan teknis yang telah ditetapkan dalam proyek. Untuk kebutuhan industri dengan spesifikasi tertentu, pemilihan produk sebaiknya dilakukan berdasarkan data teknis dan persyaratan aplikasi, bukan hanya berdasarkan diameter atau harga produk.
ESAB OK 48.04 L menawarkan kombinasi klasifikasi E7018 H4, basic covering, karakteristik low hydrogen, kompatibilitas AC/DC, serta data mekanis dan deposition yang terdokumentasi.
Solusi Pengadaan ESAB dari PT Maxxima Hersam Solusi
Sebagai perusahaan yang bergerak pada bidang general contractor, general supply, dan services, PT Maxxima Hersam Solusi hadir untuk mendukung kebutuhan industri melalui penyediaan produk, komponen, consumables, dan kebutuhan teknis lainnya.
Untuk kebutuhan welding electrode seperti ESAB OK 48.04 L, informasi ukuran, spesifikasi, ketersediaan, dan kebutuhan pengadaan dapat dikonsultasikan terlebih dahulu agar produk yang dipilih sesuai dengan kebutuhan proyek.
PT Maxxima Hersam Solusi berkomitmen memberikan layanan yang profesional dengan mempertimbangkan kebutuhan teknis pelanggan dan karakteristik aplikasi di lapangan.
Hubungi PT Maxxima Hersam Solusi
Untuk informasi produk, penawaran harga, kebutuhan pengadaan, maupun konsultasi kebutuhan industri:
WhatsApp: +6282155720072
Email: sales@maxxima.co.id
Hubungi Sales Kami