ESAB Weld 7018L 3.2mm x 350mm: Elektroda Las Low Hydrogen untuk Fabrikasi dan Konstruksi Industri
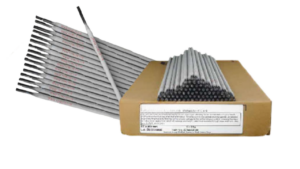
Dalam pekerjaan fabrikasi, konstruksi, maintenance, hingga pembangunan struktur baja, pemilihan welding electrode menjadi salah satu faktor penting yang menentukan kualitas sambungan las. Elektroda yang memiliki karakteristik stabil, penetrasi dan pembentukan bead yang baik, serta mampu menghasilkan sambungan dengan sifat mekanis yang sesuai akan membantu meningkatkan kualitas sekaligus efisiensi proses pengelasan.
Salah satu pilihan untuk kebutuhan tersebut adalah ESAB Weld 7018L 3.2mm x 350mm, welding electrode tipe covered stick electrode yang dirancang untuk pengelasan mild steel dan low-alloy steel. Produk ini memiliki coating basic dengan karakteristik low hydrogen, sehingga sesuai digunakan untuk berbagai pekerjaan fabrikasi umum dan konstruksi yang membutuhkan kualitas sambungan las yang andal.
PT Maxxima Hersam Solusi menyediakan kebutuhan welding consumables dan berbagai peralatan industri untuk mendukung kebutuhan proyek, fabrikasi, maintenance, dan sektor industri di Indonesia.
Mengenal ESAB Weld 7018L
ESAB Weld 7018L merupakan elektroda las tipe E7018 dengan lapisan basic yang dikembangkan untuk menghasilkan karakteristik pengelasan yang stabil pada material mild steel dan low-alloy steel. Produk ini memiliki running characteristic yang baik, pembentukan weld bead yang halus, spatter rendah, serta slag yang relatif mudah dilepas setelah proses pengelasan.
Karakteristik low moisture absorption pada coating juga menjadi salah satu keunggulan penting dari elektroda ini. Berdasarkan data teknis yang tersedia, diffusible hydrogen berada di bawah 5.0 ml/100g. Karakteristik tersebut mendukung kebutuhan pengelasan pada aplikasi struktur yang memerlukan kontrol terhadap kandungan hidrogen dalam weld metal.
Untuk varian yang dibahas dalam artikel ini, ESAB Weld 7018L memiliki ukuran 3.2 mm x 350 mm dengan kemasan 20 kg/case.
Spesifikasi ESAB Weld 7018L 3.2mm x 350mm
Berikut spesifikasi utama produk:
- Brand: ESAB
- Product: Weld 7018L
- Product Type: Covered Stick Electrode
- Electrode Classification: E7018
- Diameter: 3.2 mm
- Length: 350 mm
- Packaging: 20 kg/case
- Coating Type: Basic
- Alloy Type: Carbon Manganese
- Welding Current: DCEP / DC+
- Diffusible Hydrogen: < 5.0 ml/100g
- Recommended Current: 110–140 A
- Typical Voltage: 23 V
- Deposition Efficiency: sekitar 62%
- Fusion Time: sekitar 72 detik per elektroda pada 90% Imax
- Deposition Rate: sekitar 1.2 kg/jam pada 90% Imax
Data deposition untuk diameter 3.2 mm x 350 mm menunjukkan rentang arus 110–140 A, tegangan sekitar 23 V, efisiensi deposisi sekitar 62%, dan deposition rate sekitar 1.2 kg/jam. Parameter aktual tetap perlu disesuaikan dengan kondisi material, posisi pengelasan, mesin, joint design, dan prosedur pengelasan yang digunakan.
Karakteristik Pengelasan yang Stabil
Salah satu aspek penting dari ESAB Weld 7018L adalah karakteristik arc yang stabil. Kondisi arc yang stabil membantu welder menghasilkan proses pengelasan yang lebih konsisten, terutama ketika digunakan pada pekerjaan fabrikasi dan konstruksi dengan kebutuhan sambungan yang berulang.
Produk ini juga dirancang untuk menghasilkan smooth bead dengan tingkat spatter yang rendah serta slag yang relatif mudah dilepas. Karakteristik tersebut dapat membantu proses finishing setelah pengelasan dan mendukung produktivitas pekerjaan di workshop maupun area proyek.
Low Hydrogen untuk Kebutuhan Fabrikasi
Dalam pengelasan baja, pengendalian hidrogen diffusible merupakan salah satu aspek yang perlu diperhatikan karena dapat berkaitan dengan risiko hydrogen-induced cracking pada kondisi tertentu.
ESAB Weld 7018L menggunakan coating dengan karakteristik low moisture absorption dan memiliki diffusible hydrogen kurang dari 5.0 ml/100g berdasarkan data teknis produk. Karena itu, elektroda ini dapat menjadi pilihan untuk pekerjaan pengelasan mild steel dan low-alloy steel yang membutuhkan karakteristik low hydrogen.
Penyimpanan elektroda tetap perlu diperhatikan. Elektroda low-hydrogen sebaiknya disimpan dan ditangani sesuai rekomendasi produsen serta welding procedure yang berlaku agar kondisi coating tetap optimal sebelum digunakan.
Kinerja Mekanis Weld Metal
Untuk ukuran 3.2 mm, data teknis ESAB Weld 7018L mencantumkan typical tensile strength sekitar 582 MPa, yield strength sekitar 485 MPa, dan elongation sekitar 30%. Data typical impact properties juga menunjukkan nilai impact yang tinggi pada temperatur pengujian yang tercantum dalam technical data produk.
Nilai tersebut merupakan typical mechanical properties dan bukan pengganti acceptance criteria dalam WPS, project specification, standard, atau sertifikasi material yang berlaku. Untuk proyek kritis, parameter dan persyaratan pengelasan harus tetap mengikuti WPS/PQR serta standar yang ditentukan oleh proyek.
Aplikasi ESAB Weld 7018L 3.2mm x 350mm
Dengan karakteristik E7018 dan basic coating, ESAB Weld 7018L dapat digunakan untuk berbagai kebutuhan fabrikasi dan konstruksi yang melibatkan mild steel serta low-alloy steel.
Beberapa contoh aplikasinya antara lain:
1. Fabrikasi Struktur Baja
ESAB Weld 7018L dapat digunakan untuk pekerjaan fabrikasi struktur baja seperti frame, support, bracket, dan berbagai komponen struktur lainnya.
2. Konstruksi Industri
Elektroda ini dapat digunakan dalam pekerjaan konstruksi dan instalasi yang membutuhkan penyambungan material baja melalui proses SMAW.
3. Pembuatan Handrail dan Ladder
Data aplikasi ESAB Weld 7018L mencantumkan penggunaan pada structure frame, ladder, dan handrail. Hal ini menjadikannya relevan untuk pekerjaan fabrikasi komponen pendukung infrastruktur industri.
4. Repair dan Maintenance
Dalam kegiatan maintenance, elektroda dapat digunakan untuk pekerjaan perbaikan dan fabrikasi umum pada komponen berbahan mild steel atau low-alloy steel dengan prosedur pengelasan yang sesuai.
5. General Fabrication
ESAB Weld 7018L juga ditujukan untuk general fabrication, sehingga dapat digunakan untuk berbagai pekerjaan manufaktur dan fabrikasi yang membutuhkan covered electrode E7018.
Keunggulan ESAB Weld 7018L
Beberapa karakteristik yang membuat ESAB Weld 7018L relevan untuk kebutuhan industri antara lain:
1. Low Hydrogen
Memiliki karakteristik diffusible hydrogen rendah dengan nilai kurang dari 5.0 ml/100g berdasarkan data teknis produk.
2. Stable Arc
Membantu menghasilkan proses pengelasan yang stabil dan konsisten.
3. Smooth Weld Bead
Mendukung pembentukan weld bead yang halus sehingga membantu menghasilkan tampilan sambungan yang lebih rapi.
4. Low Spatter
Karakteristik low spatter dapat membantu mengurangi pekerjaan pembersihan setelah pengelasan.
5. Easy Slag Removal
Lapisan slag dirancang agar relatif mudah dilepas setelah proses pengelasan.
6. Good Resistance to Porosity
Coating memiliki karakteristik yang mendukung ketahanan terhadap porosity dalam kondisi pengelasan yang sesuai.
7. Cocok untuk Mild Steel dan Low-Alloy Steel
Produk dirancang untuk pengelasan material mild steel dan low-alloy steel pada berbagai pekerjaan fabrikasi umum.
8. Deposition Rate yang Mendukung Produktivitas
Untuk ukuran 3.2 mm x 350 mm, data teknis mencantumkan deposition rate sekitar 1.2 kg/jam pada 90% Imax.
Parameter Pengelasan ESAB Weld 7018L 3.2mm
Untuk diameter 3.2 mm x 350 mm, parameter teknis yang tercantum meliputi:
- Diameter: 3.2 mm
- Panjang: 350 mm
- Arus: 110–140 A
- Tegangan: sekitar 23 V
- Deposition efficiency: sekitar 62%
- Fusion time: sekitar 72 detik per elektroda pada 90% Imax
- Deposition rate: sekitar 1.2 kg/jam
Parameter tersebut merupakan referensi teknis. Dalam aplikasi aktual, welder harus mempertimbangkan posisi pengelasan, ketebalan material, joint configuration, jenis mesin las, kondisi permukaan material, serta WPS yang berlaku.
Mengapa Memilih Elektroda Las yang Tepat untuk Proyek Industri?
Dalam proyek industri, welding electrode bukan hanya berfungsi sebagai material pengisi sambungan. Pemilihan consumable yang tepat dapat berpengaruh terhadap produktivitas, kualitas weld bead, kebutuhan finishing, dan kesesuaian hasil pengelasan dengan persyaratan teknis proyek.
Penggunaan elektroda yang sesuai dengan base material dan welding procedure juga membantu menjaga konsistensi pekerjaan, terutama ketika pengelasan dilakukan dalam jumlah besar pada struktur atau komponen yang memiliki banyak joint.
Karena itu, selain mempertimbangkan diameter dan panjang elektroda, pengguna juga perlu memperhatikan classification, coating type, welding current, mechanical properties, hydrogen level, serta persyaratan standar yang ditetapkan untuk proyek.
ESAB Weld 7018L 3.2mm x 350mm untuk Kebutuhan Industri
Bagi perusahaan yang membutuhkan welding electrode untuk proyek fabrikasi, konstruksi, maintenance, dan pekerjaan struktur baja, ESAB Weld 7018L 3.2mm x 350mm dapat menjadi salah satu opsi consumable yang perlu dipertimbangkan.
Dengan classification E7018, basic coating, karakteristik low hydrogen, stable arc, low spatter, smooth bead, serta aplikasi pada mild steel dan low-alloy steel, produk ini dirancang untuk mendukung kebutuhan pengelasan pada berbagai pekerjaan industri.
PT Maxxima Hersam Solusi menyediakan kebutuhan welding consumables dan berbagai produk industri untuk mendukung kebutuhan perusahaan, workshop, kontraktor, engineering, procurement, serta proyek konstruksi dan maintenance.
Untuk informasi produk, ketersediaan, penawaran harga, dan kebutuhan pengadaan dalam jumlah tertentu, hubungi:
WhatsApp: +6282155720072
Email: sales@maxxima.co.id
Hubungi Sales Kami